

-


-


-


-


وي شات

-
واتس اب


المنتجات






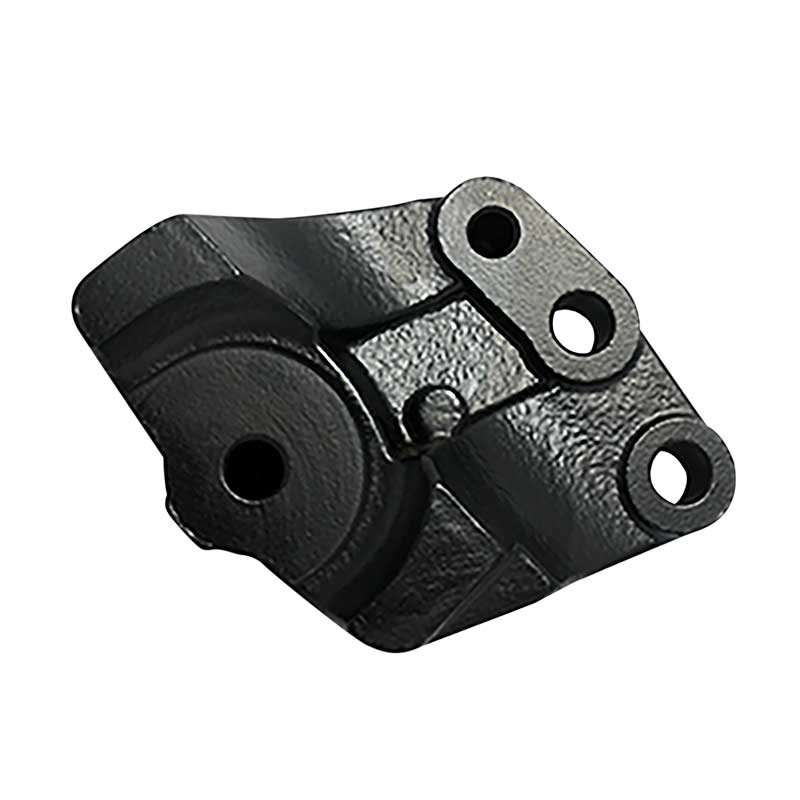
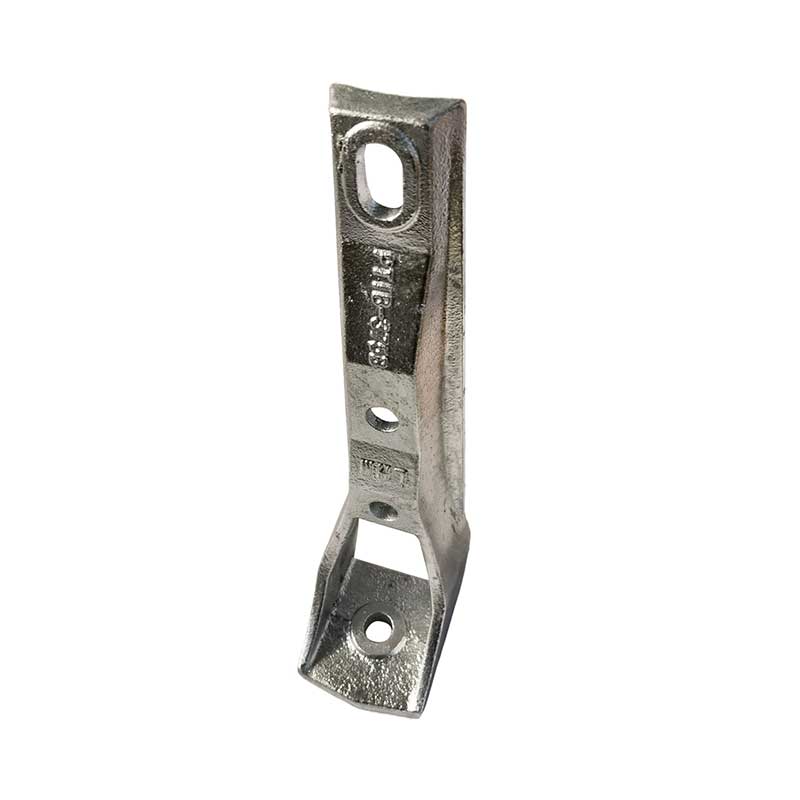
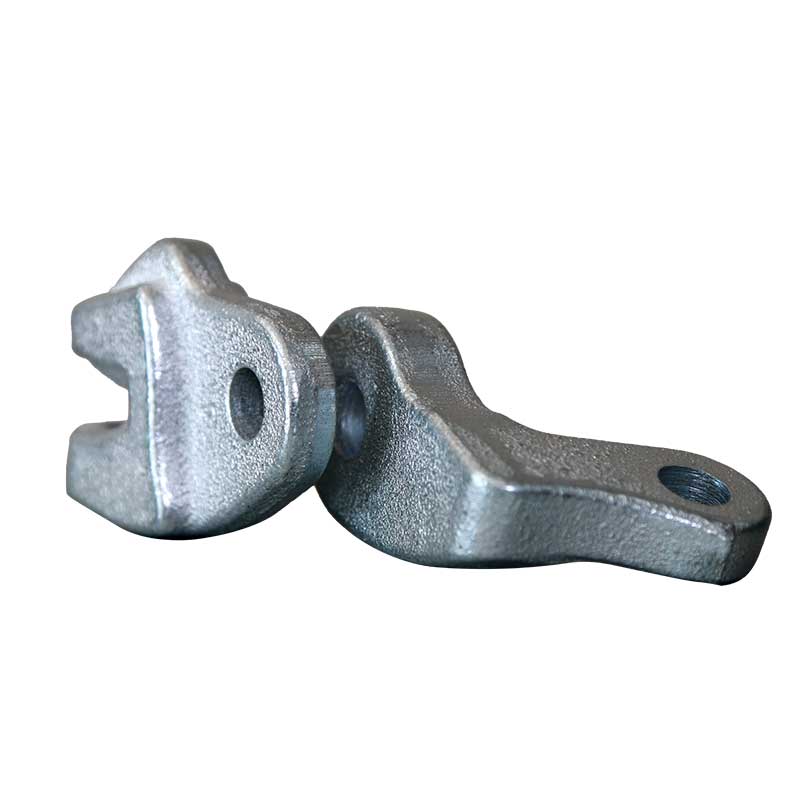
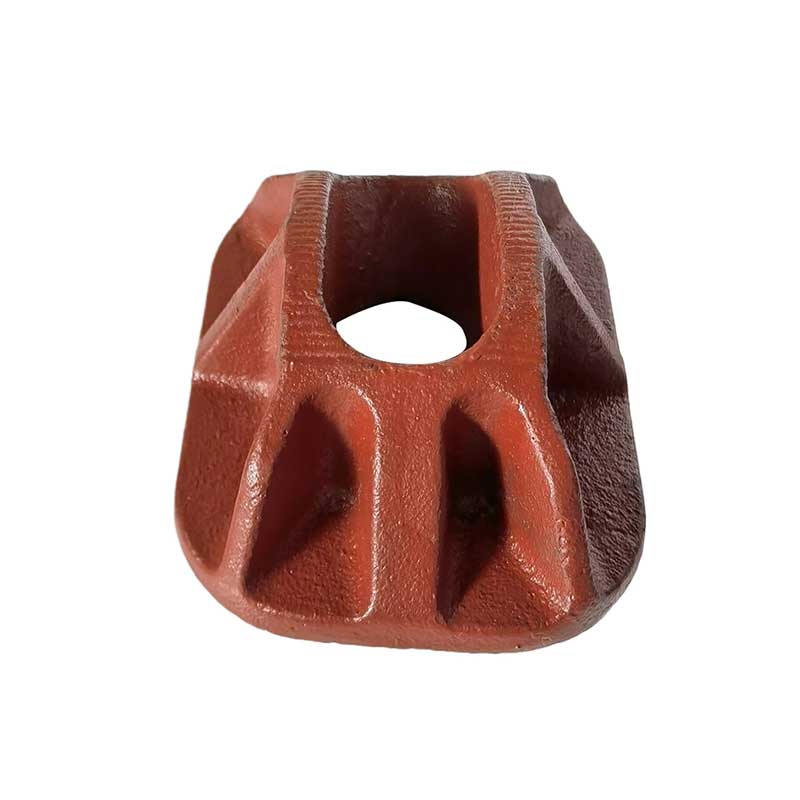
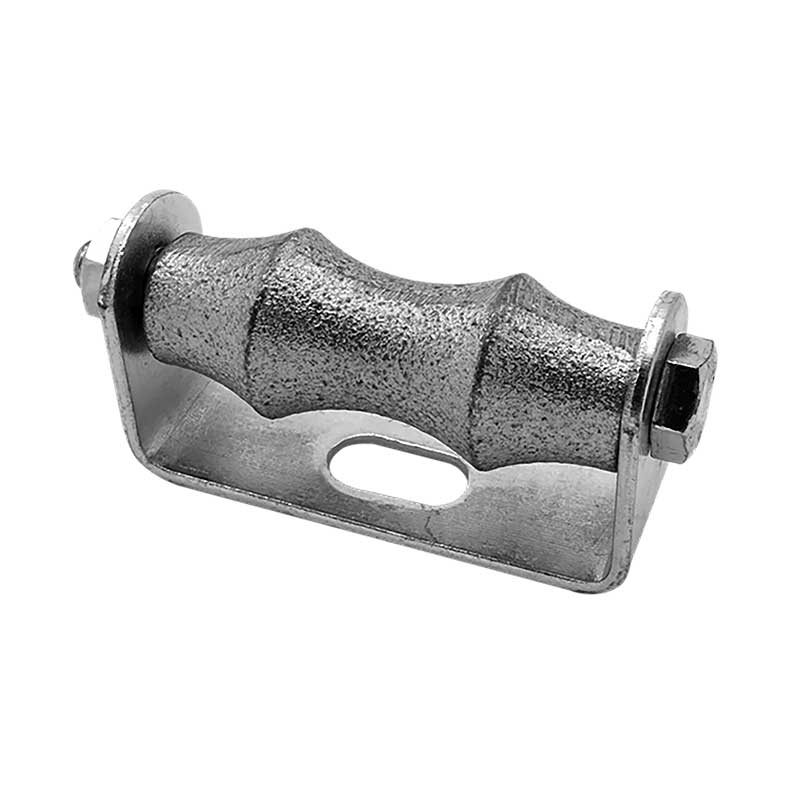
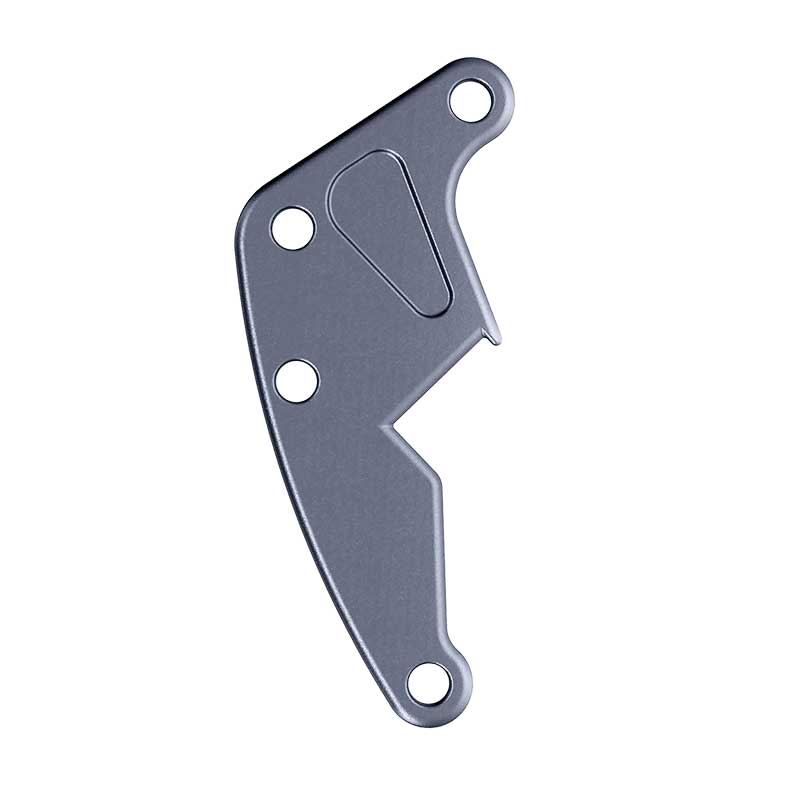
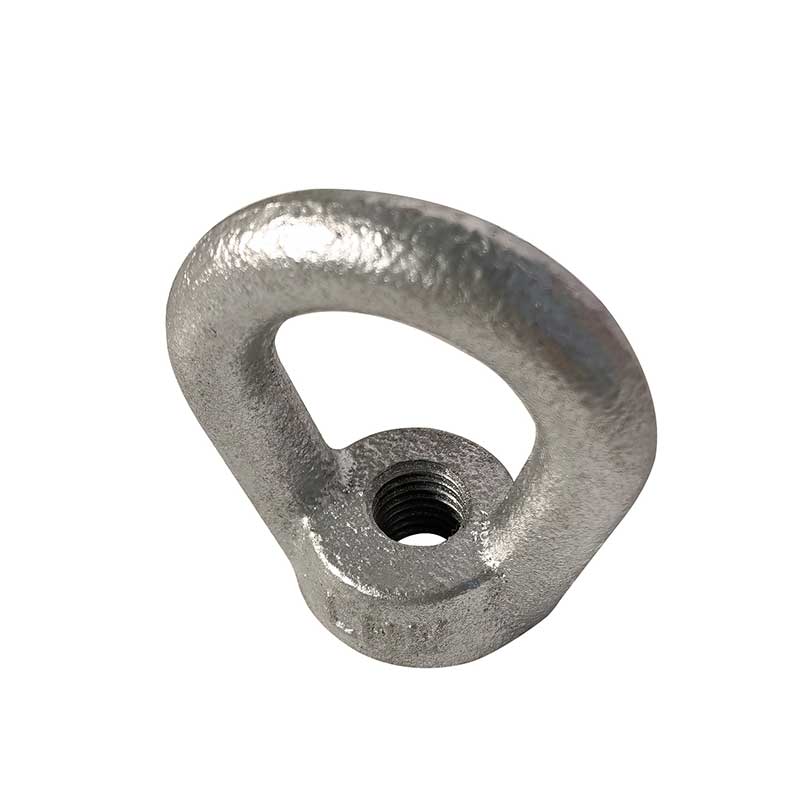
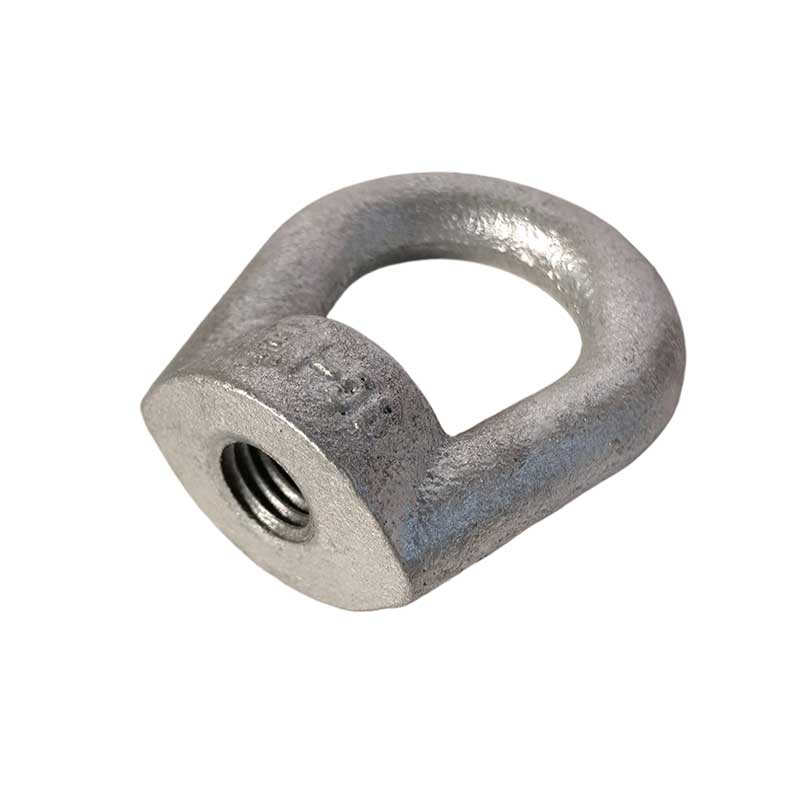
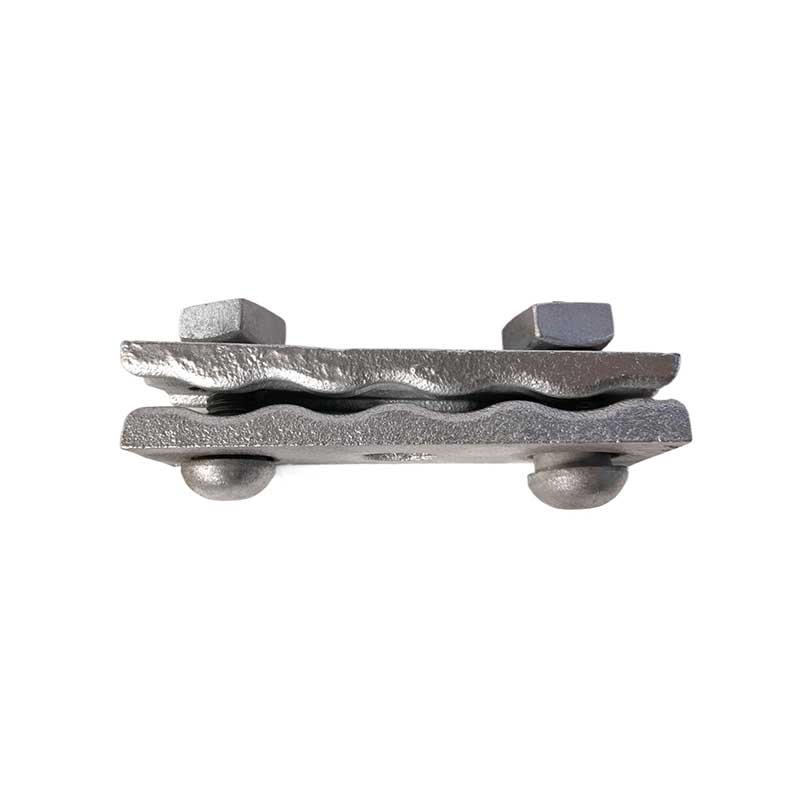
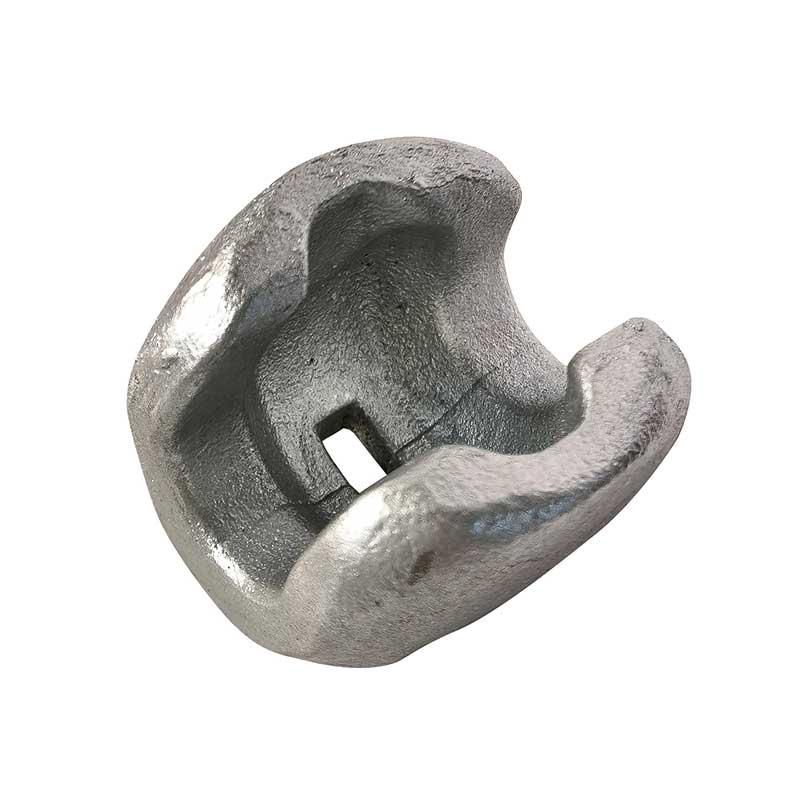
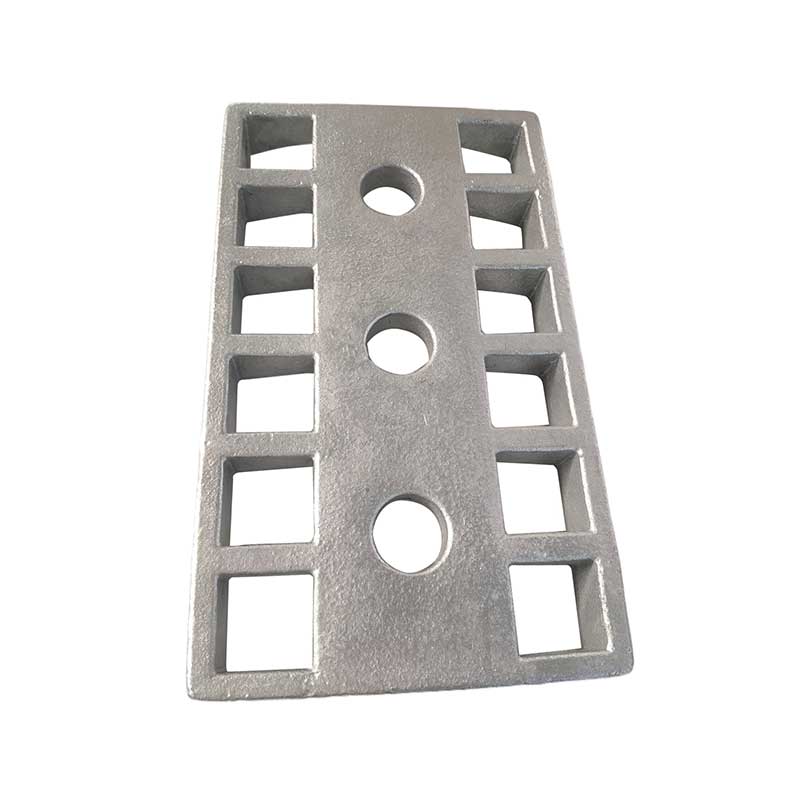
مصبوبات رملية مع طلاء
يتم استخدام الرمل المطلي (الصدفي) الذي يتكون من رمل الكوارتز المطلي مسبقًا براتنج الفينول البلاستيكي الحراري ومصلب - هيكساميثيلين تيترامين. يتم تسخين لوحة النموذج المعدنية إلى 180-340 درجة مئوية.
الوصف
علامة

وصف المنتج
عملية صب القشرة (صب القشرة الساخنة باستخدام الرمل المطلي، المتخصصة في الصب الدقيق للمعادن الحديدية)
مبدأ العملية
يتم استخدام الرمل المطلي (الصدفي) الذي يتكون من رمل الكوارتز المطلي مسبقًا براتنج الفينول البلاستيكي الحراري ومصلب - هيكساميثيلين تيترامين. يتم تسخين لوحة النموذج المعدنية إلى 180-340 درجة مئوية. عندما يتلامس الرمل المطلي مع درجات حرارة عالية، يذوب الراتينج بسرعة ويترابط ويتصلب، مما يشكل قشرة رملية صلبة ورقيقة على سطح لوح النموذج. بمجرد إزالة الغلاف، يتم ضم نصفي القالب معًا لتشكيل تجويف القالب. يتم صب الرمل الجاف حول الجزء الخارجي من الصدفة للحصول على الدعم قبل صب الحديد المنصهر، مما يوازن بين تكلفة صب الرمل ودقة الأبعاد في الصب الدقيق.
مواد خام خاصة
رمل التشكيل: رمل ناعم مطلي بمحتوى راتينج 2.5-4%؛ انخفاض قابلية التجدد.
لوحة النموذج: قالب منقسم مصنوع من الفولاذ المصبوب أو الحديد الزهر، والذي يتميز بمقاومة عالية للحرارة، ومقاومة التآكل وعمر خدمة طويل مع الاستخدام المتكرر.
عامل التحرير: ستيرات الكالسيوم وزيت السيليكون لمنع قشرة الرمل من الالتصاق بالقالب.
المواد الحديدية المستخدمة: الأجزاء الصغيرة والمتوسطة الدقة المصنوعة من الحديد الرمادي والحديد المرن، مثل أعمدة الكامات والتروس ومقاعد الصمامات والأغطية الهيدروليكية.
رسم تخطيطي تكنولوجي خطوة بخطوة لعملية صب قالب الصدفة
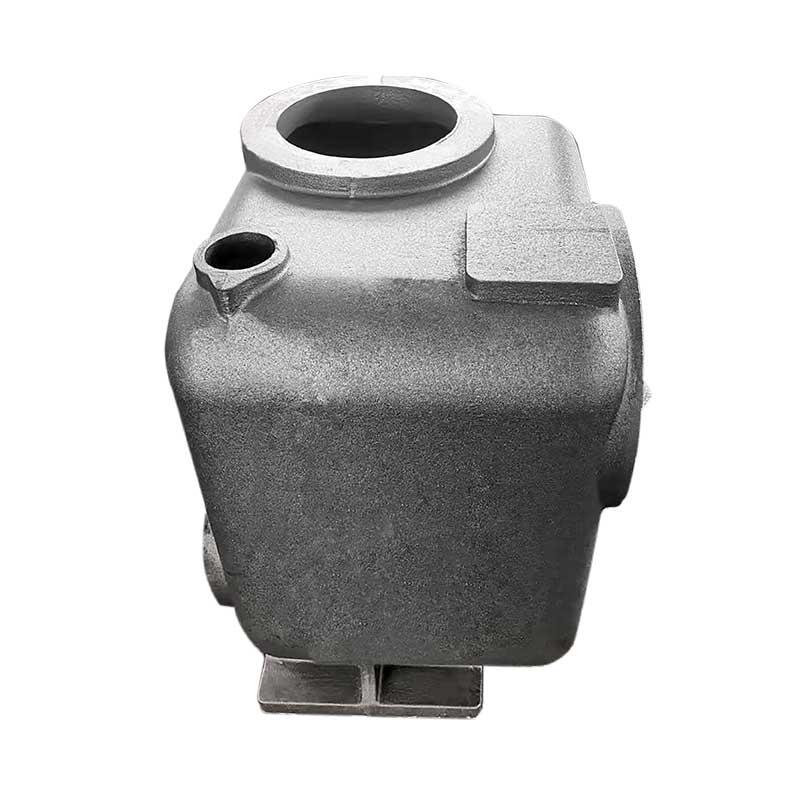
مصبوبات الحديد في حالة التسليم، ويتم إنتاجها عن طريق صب القشرة
عملية قياسية من ست مراحل
(1) تسخين لوحة النموذج المعدني وتطبيق عامل التحرير
قم بتسخين القالب إلى 200-280 درجة مئوية وقم بتطبيق عامل التحرير بالتساوي لضمان إزالة القشرة الرملية بحرية.
(2) وضع الرمل باستخدام قادوس القلاب (التشغيل الأساسي)
اضغط على لوح النموذج الساخن مقابل قادوس تخزين الرمل واقلب المجموعة بأكملها لتغطية سطح النموذج بالكامل بالرمل المطلي. استمر لمدة 8-15 ثانية. يتم تسخين الرمال السطحية لتصلب إلى قشرة صلبة، في حين يتم سكب الرمال السائبة غير المسخنة مرة أخرى في القادوس.
(3) تصلب إضافي (احتراق) لقالب الصدفة
انقل لوح النموذج مع القشرة الرملية المشكلة إلى فرن معالجة ثانوي عند درجة حرارة 180-220 درجة مئوية لمدة 30-90 ثانية لزيادة القوة الحرارية للقشرة. يتم التحكم في سمك القشرة في حدود 8-15 ملم.
(4) إزالة القشرة وصنع النوى وتجميع أنصاف القوالب
قم بإزالة نصف الغلاف النهائي من القالب باستخدام آلية الطرد. بالنسبة للأجزاء ذات التجاويف الداخلية، يتم تصنيع النوى من الرمل المطلي في نفس الوقت، ثم يتم محاذاة نصفي الأصداف العلوية والسفلية وتثبيتها معًا.
(5) التثبيت في الدورق للتعزيز والتعبئة
ضع قالب القشرة المجمع في الدورق واملأ المساحة المحيطة به بالرمل الجاف لمنع القشرة من التوسع والتشقق أثناء الصب. صب الحديد الزهر المنصهر عند درجة حرارة ثابتة 1400-1460 درجة مئوية.
(6) التبريد والقصف والتنظيف
بعد التبريد لمدة 4-12 ساعة، قم بتدمير القشرة الرملية وإزالة المسبوكات. قم بإزالة المسامير والشوكات، وقم بإجراء عملية السفع بالخردق، واكتشاف العيوب، والتصنيع النهائي.
المزايا والعيوب الرئيسية لصب القشرة
المزايا (مقارنة بصب الرمل التقليدي)
دقة متزايدة بشكل ملحوظ: تفاوت الأبعاد CT9-CT11، والأبعاد المستقرة والتكرار الممتاز في الإنتاج الضخم.
سطح أملس: خشونة السطح Ra 6-25 ميكرومتر مع الحد الأدنى من الطبقة المحترقة، مما يقلل بشكل كبير من السماح بالخراطة والطحن والطحن.
قدرة ممتازة على تشكيل مصبوبات رقيقة الجدران: تضمن الصلابة العالية لقالب الصدفة إنتاجًا مستقرًا لمسبوكات الحديد الزهر بجدران رقيقة بسمك 2-3 مم وتضاريس معقدة وثقوب صغيرة.
استهلاك منخفض للغاية للرمل: طبقة رقيقة فقط تشكل التجويف؛ استهلاك الرمال هو فقط 1/10 من ذلك لصب الرمل التقليدي.
متوافق للغاية مع التشغيل الآلي: متوافق مع الخطوط الأوتوماتيكية لإنتاج قوالب القشرة في الإنتاج الضخم المستمر.
هيكل صب متجانس: نفاذية الغاز الخاضعة للتحكم في الغلاف تقلل بشكل كبير من العيوب، بما في ذلك فتحات الغاز وشوائب الخبث.

اتصل بنا
المنتجات الشعبية ذات الصلة
قطع غيار الآلات الزراعية
تعمل الآلات الزراعية في ظروف حقلية قاسية وأحمال عالية، حيث تحدد موثوقية قطع الغيار بشكل مباشر وقت التشغيل وكفاءة الحصاد.
مضخة المكره
دافعات المضخات المصبوبة عالية الكفاءة للتطبيقات الصناعية والزراعية والبحرية. صب دقيق من الفولاذ المقاوم للصدأ SS304/316 والفولاذ المزدوج والحديد الزهر والبرونز. شهادة ISO 9001، التوازن الديناميكي والتصنيع باستخدام الحاسب الآلي. تتوفر خدمات تصنيع المعدات الأصلية وأوديإم. التسليم العالمي من تشينغداو.
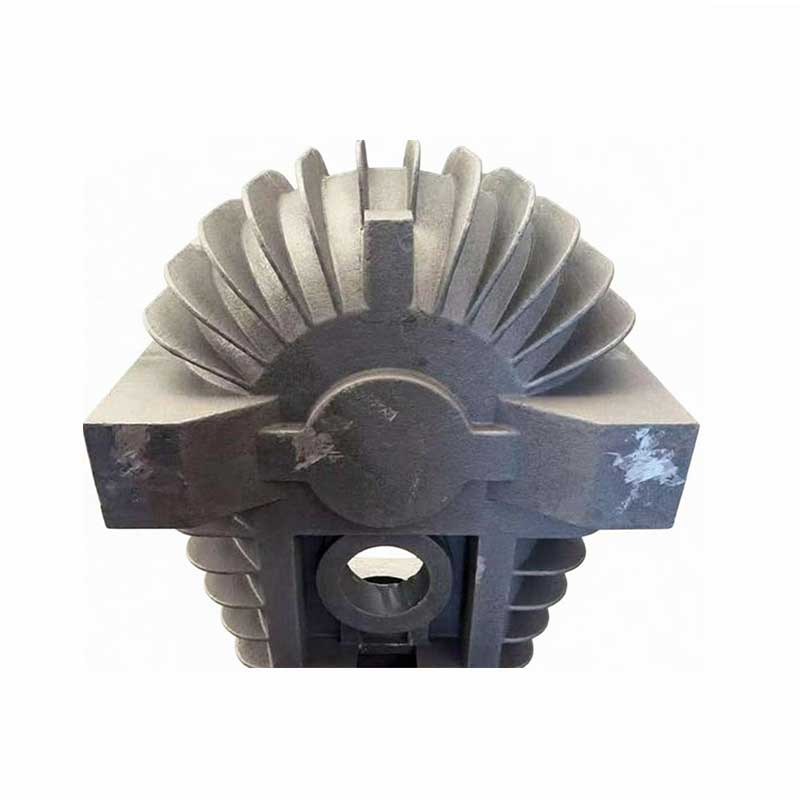
ملحقات معدات التعدين
يستخدم الحديد الزهر الرمادي (SCh250، SCh300) على نطاق واسع لإطارات الماكينات وكتل المحركات وأجزاء الجسم نظرًا لقابليته الجيدة للتشغيل وقدرته على تخفيف الاهتزازات.
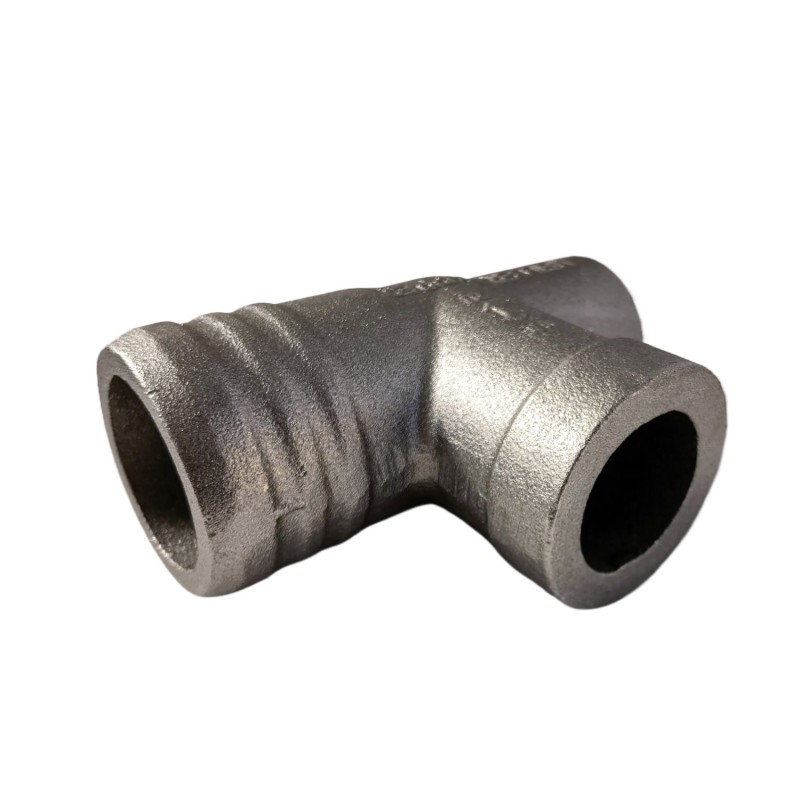
تجهيزات الأنابيب
باعتبارها تركيبات رئيسية مصممة لأنظمة المياه ومياه الصرف الصحي، والأنابيب البلدية، وسباكة المباني وغيرها من التطبيقات الهامة، يتم إنتاج تركيبات الحديد الزهر المتميزة لدينا عن طريق صب الرمل من الحديد الزهر المنصهر.
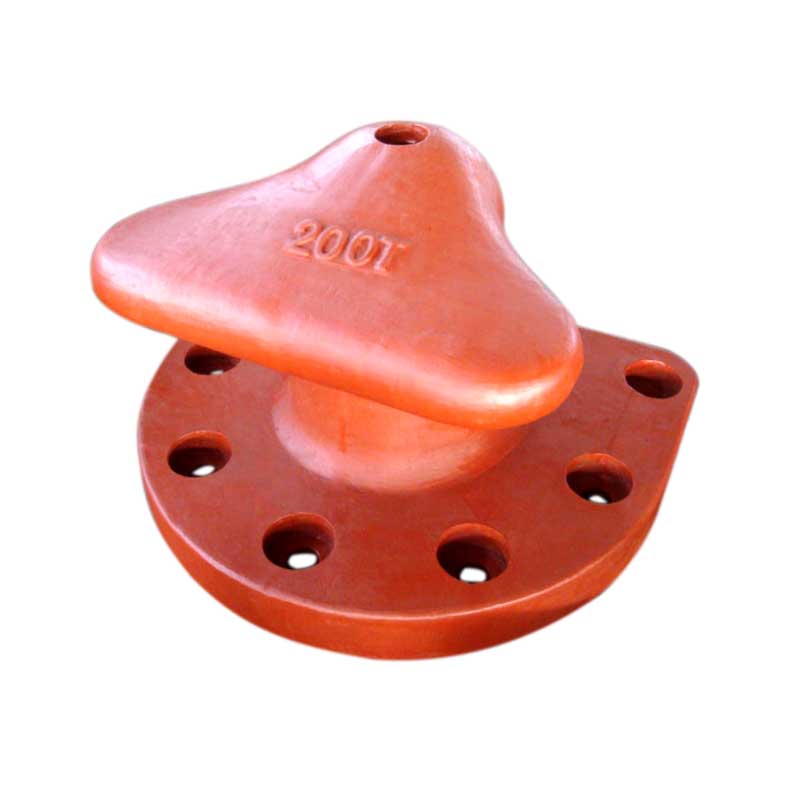
بولارد
تعتبر حواجز الإرساء المصنوعة من الحديد الزهر بمثابة أجهزة إرساء أساسية يتم تركيبها على نطاق واسع على الأرصفة والأرصفة والأرصفة البحرية لنقل قوى الإرساء بشكل موثوق من السفن الراسية إلى هيكل الرصيف.
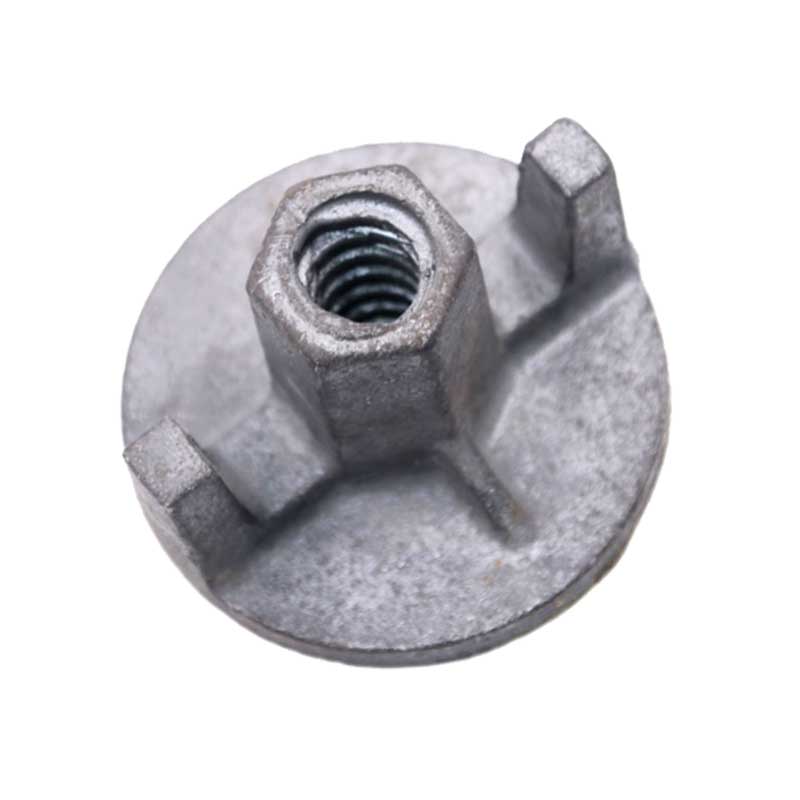
الجوز الحديد الزهر
في مجال السحابات الصناعية الواسع، تعد صواميل الحديد الزهر مكونًا أساسيًا ولكنه مهم للغاية. ونظرًا لفعاليتها العالية من حيث التكلفة وخصائصها الميكانيكية المستقرة، فإنها تستخدم على نطاق واسع في مختلف الوصلات الهيكلية التي تتطلب القوة بينما تكون حساسة للتكلفة.
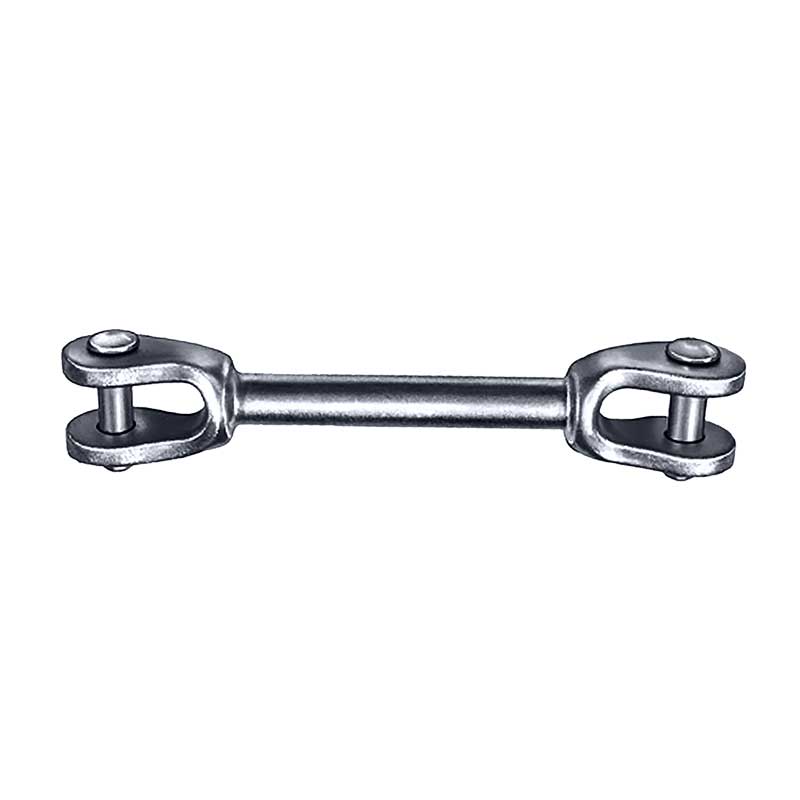
العيينة
إن عروة الطاقة الخاصة بصب الرمل هي عبارة عن حامل توصيل مهم من قطعة واحدة مصمم خصيصًا لخطوط الطاقة العلوية وسلاسل عازل المحطات الفرعية والأنظمة العلوية لشبكة التوزيع.
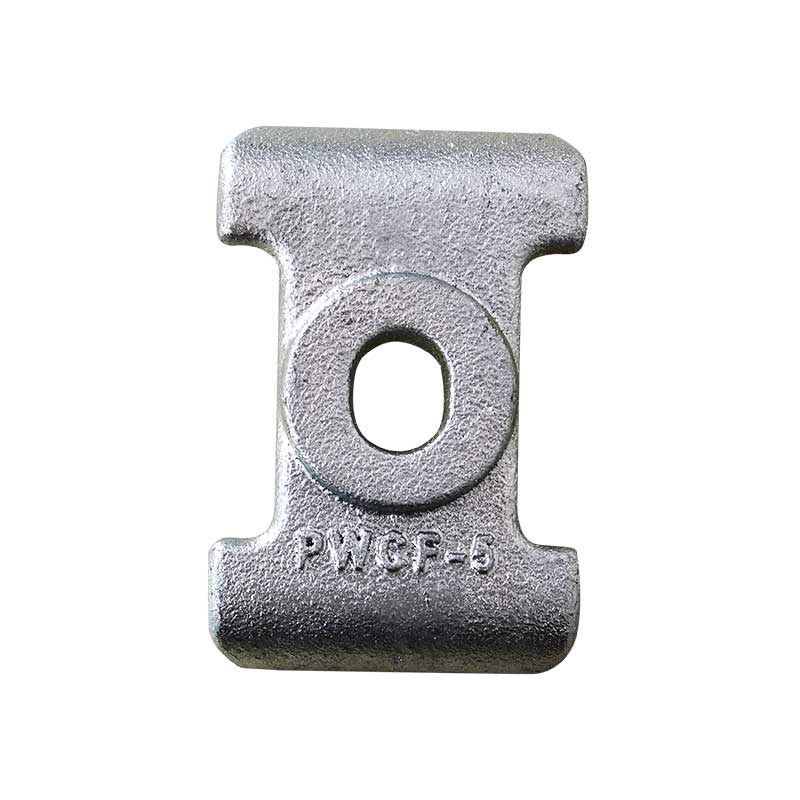
غسالة
تعتبر غسالة قوة صب الرمل الخاصة بنا عبارة عن عنصر نقل للأحمال الثقيلة مصمم خصيصًا لتركيبات خطوط الطاقة ومعدات المحطات الفرعية ووصلات هيكل الدعم.
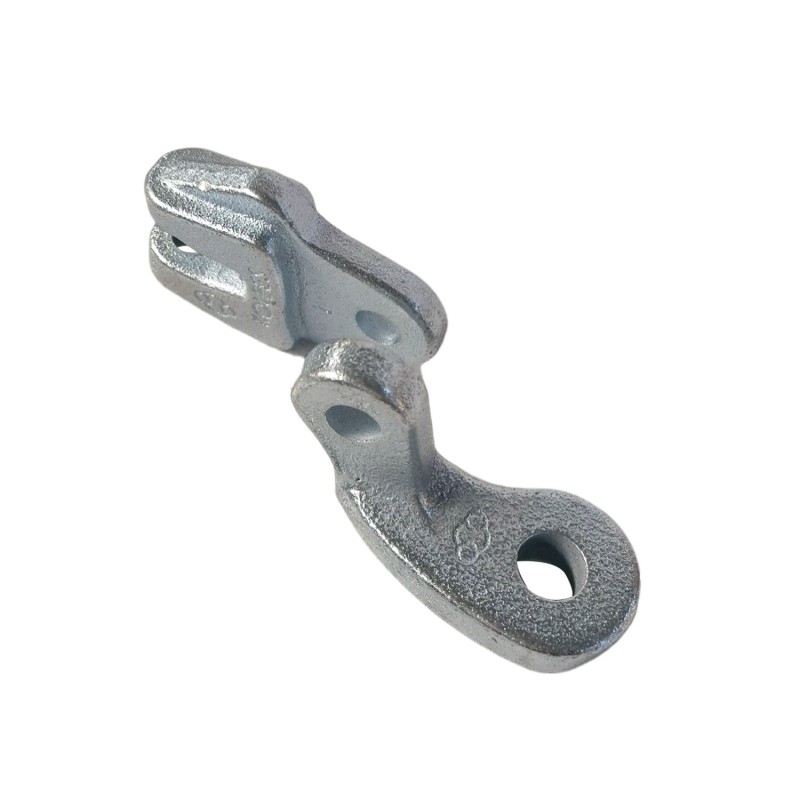
مشبك معلق
إن مشبك خط الطاقة العلوي المصبوب بالرمل الخاص بنا عبارة عن عنصر تثبيت وتثبيت عالي الدقة مصمم لخطوط الطاقة العلوية وشبكات التوزيع وأنظمة المحطات الفرعية العلوية حول العالم.
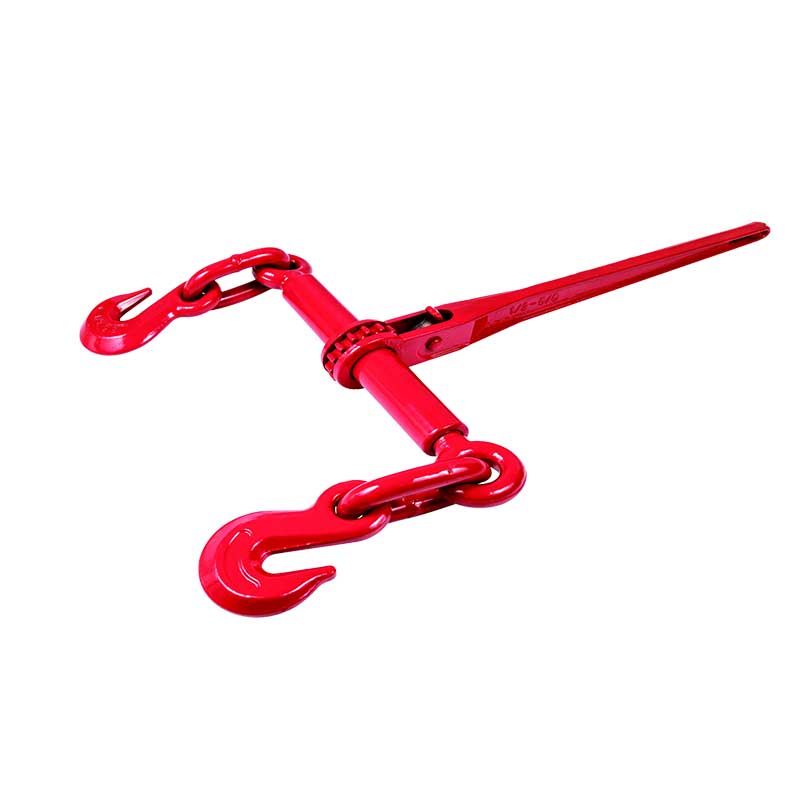
عنصر توتر السلسلة
ربطة سلسلة صب الرمل الخاصة بنا عبارة عن جهاز تأمين حمل عالي القوة للخدمة الشاقة، يستخدم على نطاق واسع في النقل الصناعي، والتزوير، وربط الأحمال وتأمين المعدات الثقيلة.
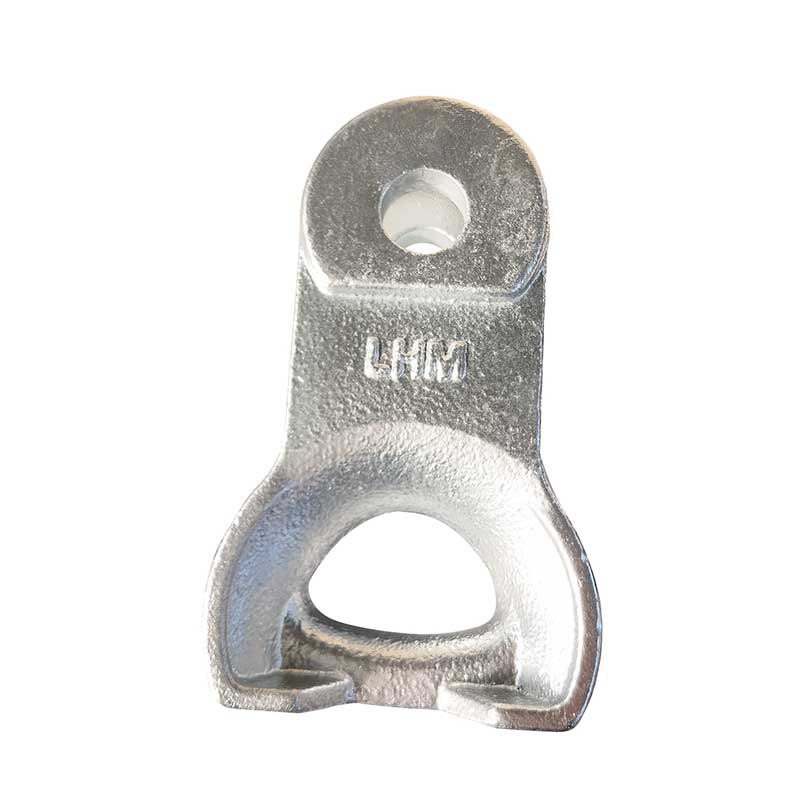
عش العين
إن عروة مقبس الطاقة المصبوبة بالرمل هي عنصر اتصال متعدد الوظائف عالي القوة مصمم خصيصًا لخطوط الطاقة العلوية وسلاسل عازل المحطات الفرعية والأنظمة العلوية لشبكة التوزيع.
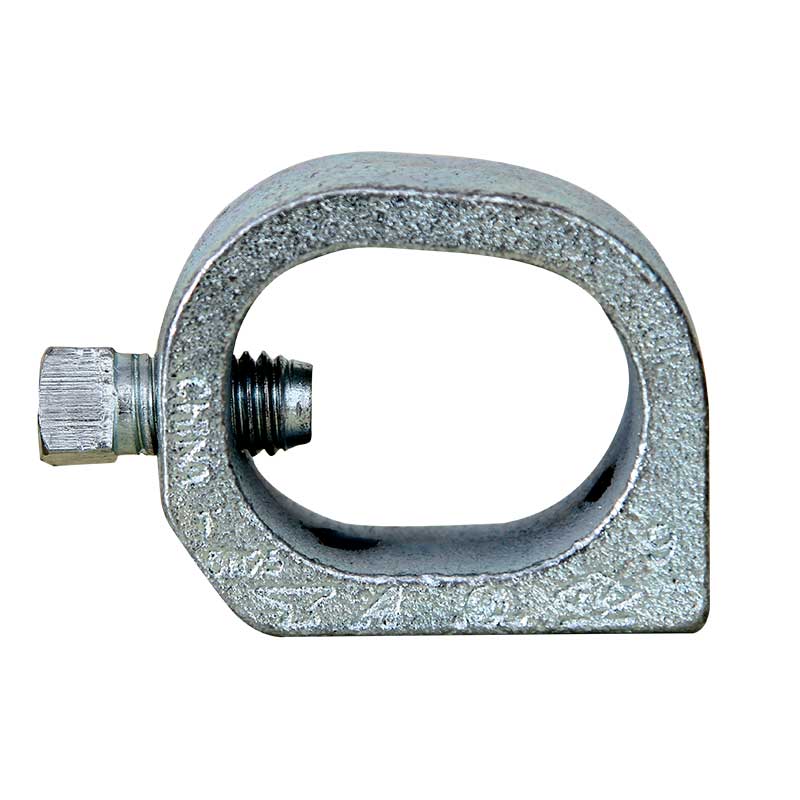
شعاع المشبك
الشركة المصنعة المعتمدة من ISO لمشابك الحزم الثقيلة. حلول صب مخصصة باستخدام الرمل الطيني وقولبة الصدفة. وافق CE، UL، FM. أسعار المصنع مباشرة لأسواق الولايات المتحدة والاتحاد الأوروبي. طلب عرض أسعار اليوم.
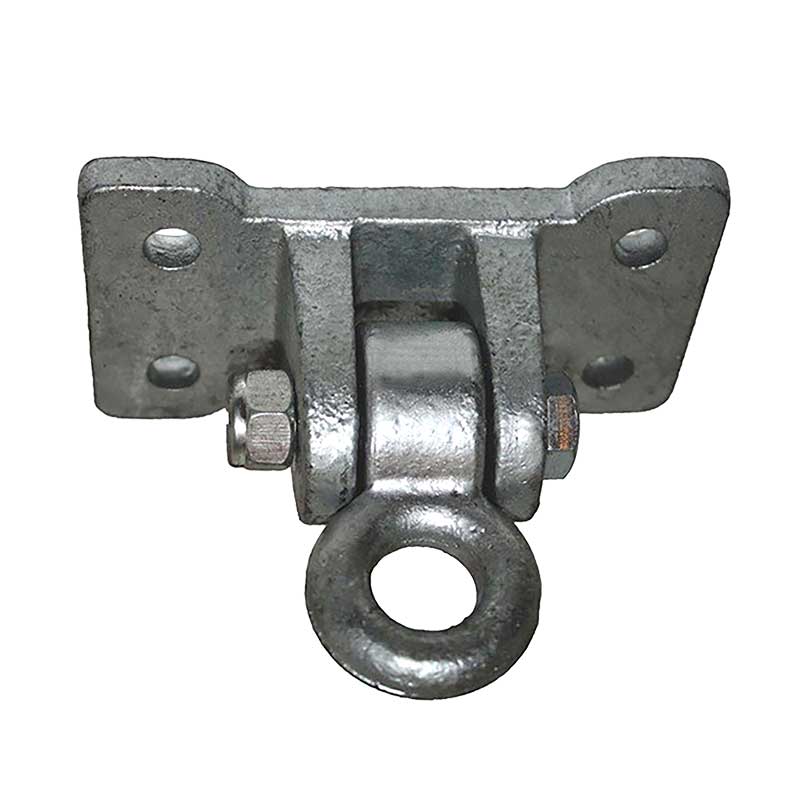
حامل دوار للأقواس
مثبتات دوارة عالية الأداء للتدعيم الزلزالي للأنابيب والقنوات وصواني الكابلات. مسبك حاصل على شهادة ISO 9001 يقدم مكونات من الفولاذ/الحديد المصبوب بدقة عالية. متوافق مع معايير ASCE 7 وIBC وEN. تصدير إلى الولايات المتحدة الأمريكية والاتحاد الأوروبي وأمريكا الجنوبية.
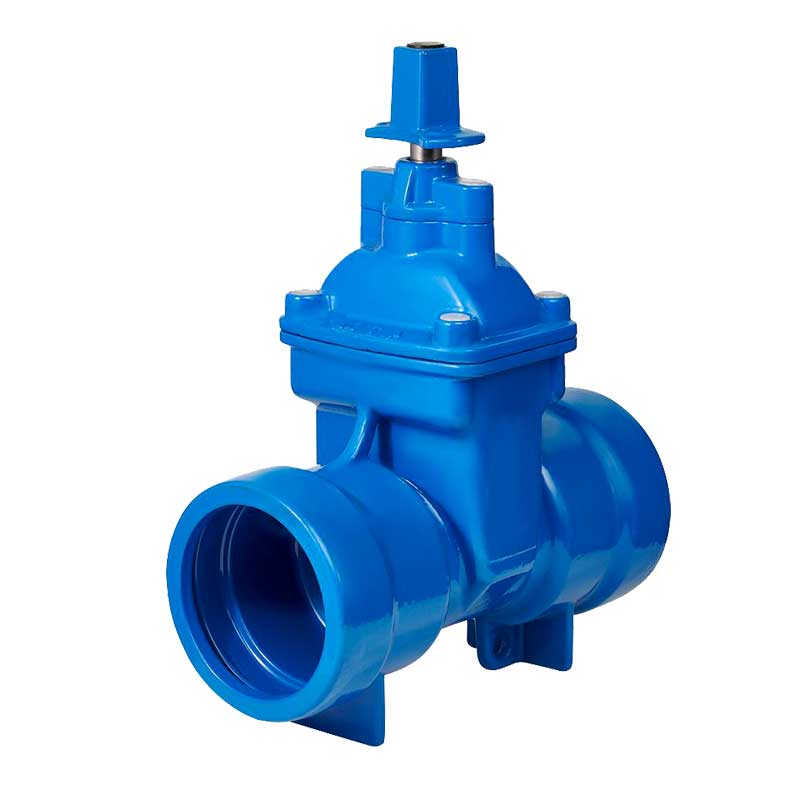
صب الرمل الطيني
صب الرمل الطيني هو عملية صب الرمل التقليدية الأكثر شيوعًا وغير المكلفة، والمعروفة باسم صب الأرض الرطبة. وتشمل المواد الخام الرئيسية رمل الكوارتز وطين البنتونيت والماء وغبار الفحم.
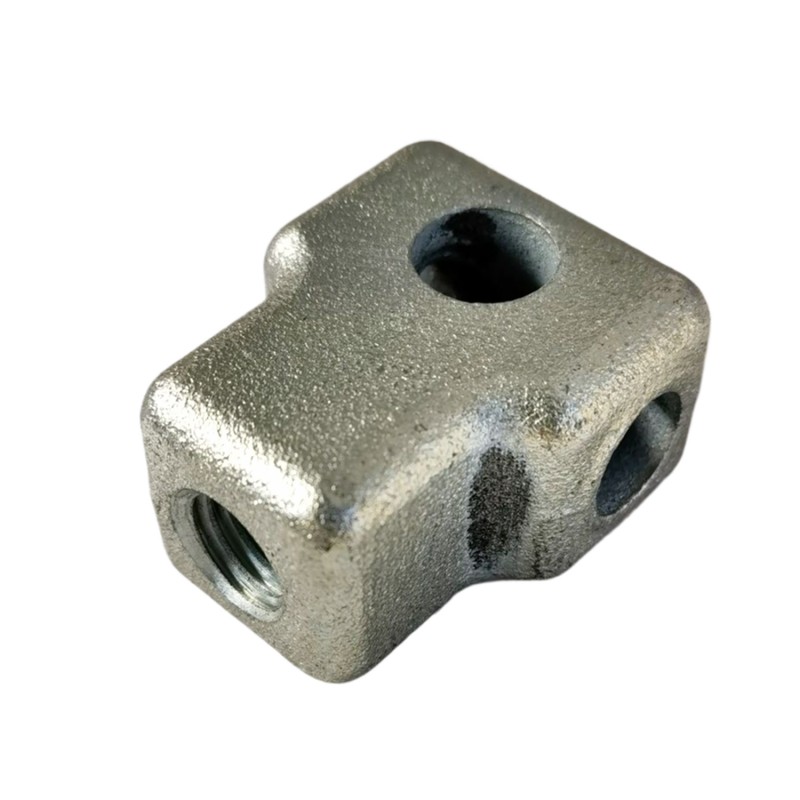
موصل معلق
إن مشبك التعليق المصنوع من الرمل الخاص بنا عبارة عن تركيب خطي متين ومتخصص مصمم لخطوط الطاقة العلوية وأنظمة قضبان التوصيل للمحطات الفرعية ووصلات شبكة الطاقة الجديدة.
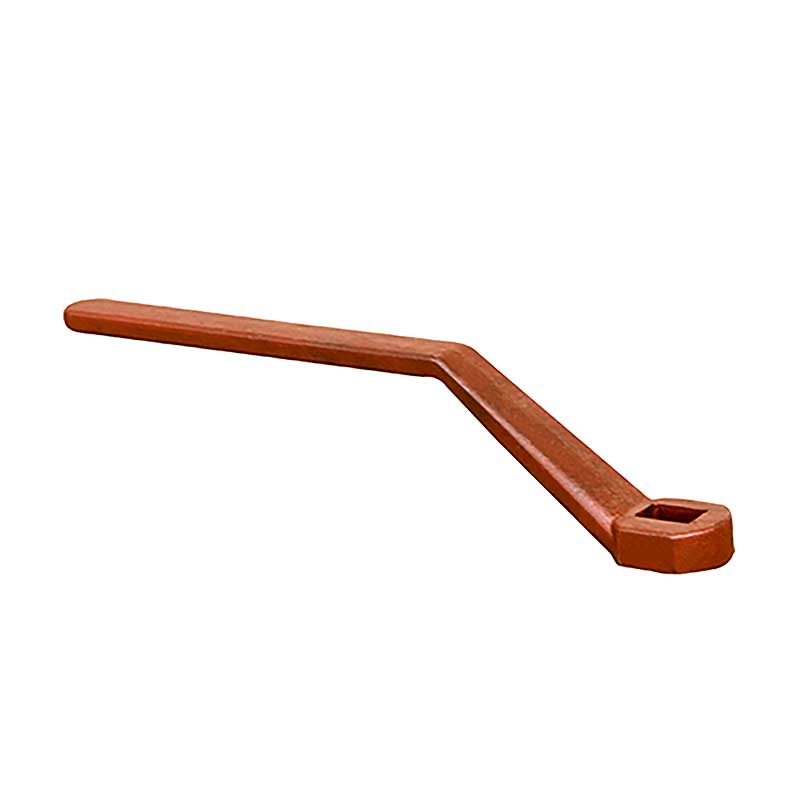
مقبض الصمام
مقابض وعجلات يدوية صناعية عالية الجودة لصمامات البوابة وصمامات البوابة وصمامات الفراشة. مصنوعة من الحديد الزهر المتين والفولاذ والألومنيوم. شهادة ISO 9001، تصميم مريح، متوافق مع API/ISO. تتوفر خدمة OEM/ODM مخصصة. تصدير في جميع أنحاء العالم.